 微信公众号


切丝工序是卷烟生产过程中重要的一环,烟丝质量的稳定性和烟丝的均匀性,在后序的卷制过程中直接影响着成品烟支的质量[[1-3]。切丝后的烟 丝结构,即烟丝的整丝率、碎丝率以及端部落丝量对卷制过程都有显著的影响[4-9],尤其对烟支的单支重量、吸阻、圆周等物理指标的稳定性有明显的影响, 从而最终影响卷烟的感官质量[[10]。以往研究表明,均匀稳定的来料烟丝结构是提高卷制质量的关键因素〔;-tai。朱文魁等[ys}研究表明,40 mm定长切丝模式,改善了长丝与中短丝比例的均匀性,同时显著提升了卷烟物理质量稳定性。而切丝模式是影响烟丝结构以及烟丝尺寸的重要因素,目前大多数卷 烟企业采用传统切丝来控制烟丝宽度,而对烟丝长度的控制主要是取决于来料烟片尺寸的大小。而关于切丝模式对烟丝结构以及对卷制质量影响的研究尚不多见。鉴 于此,笔者研究了传统切丝、30 mn。异型切丝与40~异型切丝3种模式下的烟丝结构,分析了不同切丝模式在不同加工环节的烟丝结构变化以及不同切丝模式对卷烟物理指标的影响,旨在提高 烟丝的均匀性和提升卷烟产品质量。
1材料与方法1.1试验时间、地点试验于2012年在贵阳卷烟厂制丝线进行。
1.2试验材料、设备及仪器以贵阳卷烟厂A线生产的贵烟某规格品牌为材料,切丝设备为SQ341旋转式切丝机;其中刀片规格有3种,分别是平板式刀片、 40 mm错刃式刀片和30~错刃式刀片;切丝宽度控制为(1.0士0.1) mm;烟丝结构检测仪器为YQ-2型烟丝振动分选筛;烟支物理质量的检测仪器为德国博格瓦特KC OMI2000综合测试台;端部落丝量的检测仪器为YDX- II型卷烟端部落丝测试仪。
1.3试 验方法1.3.1烟丝结构取样方法与分析对不同成丝模式下切后烟丝在烘丝机出口、贮丝出口、风选出口、烟枪出口处各取样5组,每组1000 g,采用YQ-2型烟丝振动分选筛,对妻3.35~与3.352.5~的整丝、2.501.0~的中丝、蕊1.0~的碎丝进行统计分析,不同成丝模式下均 取5次测试分析结果的均值进行对比分析。
1.3.2端部落丝量的取样方法与分析分别取同一机台生产的同一品牌共25组数据,每组取样20支。对3种不同切丝模式下的烟支端部落丝量进行均值和合格率的分析。
1.3.3烟支质量的取样方法与分析分别取同一机台生产的同一品牌共20个生产班次的卷制质量数据,对烟支单支重量、吸阻和圆周进行均值和标准偏差的分析。
1.3.4统计分析对原始数据进行标准化处理,并用Excel 2003和M1IVITAB 16软件进行分析。
2结果与分析2.1不同加工环节下的烟丝结构对比对3种不同切丝模式在不同加工环节的烟丝结尺寸分布情况进行了统计分析,结果如图to由图1可知,在烘 丝和贮丝加工环节,与平刀切丝相比,40~异形切丝的烟丝结构与平刀切丝变化趋势一致,而整丝率略有上升,而30~异形切丝的整丝率有所下降,中丝率有所 上升。在碎丝率方面,3种模式以30~异形切丝对烟丝造碎影响较大。在风送环节,与平刀切丝相比,40~异形切丝的整丝率有所下降,而中丝率明显上升;相 反,30~异形切丝的整丝率有所上升,而中丝率有所下降。分析认为,形成这种现象的主要原因是部分被刀片的“刀尖”切后但未完全切断的烟丝,在经过风送系 统后被风和烟丝之间“拉扯”断裂后所致。在烟枪出口环节,与平刀切丝相比,40~异形切丝和30~异形切丝在烟丝结构上变化一致,即整丝率有所降低,中丝 率有所上升。结果表明,从影响卷烟成品的4个重要环节中可以看出,在烘丝和贮丝加工环节,40~异形切丝的烟丝结构与平刀切丝变化趋势一致,而随着后序加 工环节的进行,40~异形切丝的烟丝结构呈现出烟丝整丝率有所下
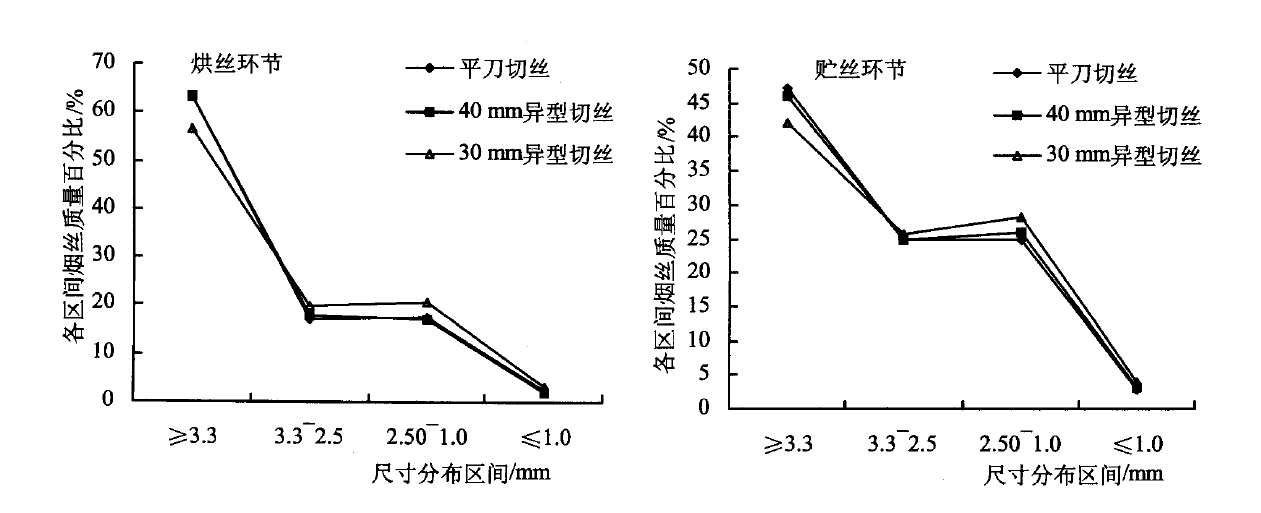 降,中丝率有所提高的现象,说明烟丝的均匀性得到了改善,而后序加工的烟丝结构最终决定烟支的卷制质量,这将有利于提高卷烟产品的质量稳定性。
2.2端部落丝量对比分析为考察不同切丝模式对卷制质量的影响,对3种不同切丝模式下的端部落丝量均值以及端部落丝量合格率进行了分析,结果见表1e由 表1可知,40~异形切丝的卷烟端部落丝量比平刀切丝和30~异形切丝的卷烟端部落丝量分别降低了1.79 mg和2.64 mg,且切出烟丝的卷烟端部落丝量的合格率较高;而30 mm异形丝与平刀切丝相比,卷烟端部落丝量上升,且端部落丝量的合格率呈下降趋势。
2.3卷烟物理指标稳定性对比不同切丝模式下烟支重量控制指标均为((0.880士0.05) g/支;吸阻指标控制均为(1260士150) Pa;圆周控制均为(24.5士0.2) mm。对烟支单支重量、吸阻和圆周进行均值和标准偏差的分析,结果见表2a由表2可知,与平刀切丝相比,40 mm异形切丝和30~异形切丝均降低了单支重量均值,且40~异形切丝与平刀切丝相比,单支质量标准偏差降低了1.9 mg;在吸阻和圆周方面,与平刀切丝相比,40 mm和30~异形切丝的标准偏差也有所降低;可以看出40~异形切丝与平刀切丝以及30~异形切丝相比,在卷烟重量、吸阻和圆周的控制上表现更稳定。
3结论3.1不同切丝模式在不同的加工环节对烟丝结构的影响烟丝结构是影响卷烟产品质量的重要因素,试验对比了3种不同切丝模式下的烟丝结构,结果表 明,在烘丝与贮丝环节,与平刀切丝相比,40 mn。异形切丝的烟丝结构与平刀切丝变化趋势一致,而整丝率略有上升;而30~异形切丝的整丝率有所下降;在风送环节和烟枪出口处,40~异型切丝的整丝 率有所降低,而中丝率上升明显,这说明烟丝的均匀性得到了改善,这将有利于提高卷烟物理质量的稳定性;30~异型切丝除了在风送环节的碎丝率低于ao~异 型切丝和平刀切丝外,在其他3个环节的碎丝率都有所提高。朱文魁等【15]研究认为,这是因为烟片在错刃式刀片作用下,其纵横方向上均受到剪切,集中的切 削作用使得片烟结构较小的烟片在切丝过程中进一步造碎,产生较多的碎丝。在风送环节,30 mm的异型切丝的碎丝率下降,这是因为30 mm的异型切丝造成的碎丝颗粒较小,当碎丝经过卷烟机贮丝室时,较小的碎丝颗粒穿过过滤网后,被除尘系统抽走。
3.2不同切丝模式对卷烟物理指标的影响笔者研究表明,与传统切丝相比,40 mn。异形切丝的单支质量标准偏差降低了9%;在吸阻和圆周的控制上,40~和30~异形切丝的标准偏差也有所降低。由以上结果可以看出,与平刀切丝相 比,异形切丝在烟丝结构、烟丝结构的均匀性、烟支物理质量的稳定性方面,具有一定的优势。特别是40 mm异型切丝的烟丝结构的均匀性得到了提高,卷烟物理质量的稳定性得到了改善。而异形切丝形成的造碎、切丝工艺对品牌的吸食风格的影响以及不同切丝模式对 烟丝消耗的影响在制丝加工过程中都是需要综合考虑的。
4讨论4.1不同切丝模式对烟丝结构的影响朱 文魁等[15]研究表明,在烘丝机出口处,与传统切丝相比,采用40~定长切丝方式,长丝与中短丝比例均匀性得到改善。而笔者的研究表明,在风送环节和烟 枪出口处,40~异型切丝的整丝率有所降低,而中丝率上升明显,烟丝的均匀性得到了改善。这与前人的研究较为一致。以往对烟丝结构的研究大都集中在烘丝机 出口处,而对不同加工环节下烟丝结构的研究缺乏深入系统的研究;而异形切丝形成的造碎、不同切丝工艺与卷烟烟气的关系也有待进一步研究。
4.2不同切丝模式对端部落丝量的影响李善莲等[z,研究指出,卷烟端部落丝量随着烟丝特征尺寸的降低而增大;Levert等[16]研究表明,卷烟端 部落丝量随着碎丝率的增加而增加;贺万华等[9]研究表明,烟丝结构和耐加工性是影响端部落丝量的主要因素,应尽可能地提高烟丝的整丝率和降低碎丝率。
笔者的研究表明,与平刀切丝和30~异形切丝相比,40~异形切丝降低了卷烟端部落丝量,这为控制端部落丝量提供了一个参考方向。目前,随着消费者对端 部落丝量的关注日益增强,同时为满足卷烟国标对端部落丝量感8 mg/支的要求,探索不同切丝模式下烟丝结构与卷烟端部落丝量以及与卷烟烟气的关系必将成为目前及今后一段时间卷烟行业研究的重点之一。


